


Stampo preforma
Cos'è lo stampo preformato
Uno stampo per preforme è un tipo di stampo utilizzato nella produzione di preforme in plastica per animali domestici per bottiglie, barattoli e altri contenitori. Lo stampo è realizzato in materiale durevole come l'acciaio ed è lavorato con precisione per garantire l'accuratezza e la consistenza della preforma. Gli stampi per preforme vengono utilizzati nel processo di stampaggio a iniezione, in cui la plastica fusa viene iniettata nella cavità dello stampo e quindi raffreddata e solidificata per formare la preforma. Questi stampi sono generalmente costituiti da due metà progettate per adattarsi insieme e formare la forma della preforma.
Vantaggi dello stampo preformato
Precisione e qualità senza eguali
Uno dei principali vantaggi derivanti dall'utilizzo degli stampi per preforme nel processo di produzione è la precisione senza pari che offrono. Gli stampi per preforme sono progettati con meticolosa attenzione ai dettagli, garantendo che ogni preforma sia prodotta con qualità costante e specifiche esatte. Questo livello di precisione è fondamentale per mantenere l'integrità del prodotto finale, ridurre gli sprechi e garantire la soddisfazione del cliente.
Maggiore efficienza produttiva
Lo stampo della preforma migliora significativamente l'efficienza produttiva. Gli stampi sono progettati per facilitare tempi di ciclo più rapidi e un funzionamento regolare, consentendo ai produttori di aumentare la propria produzione senza compromettere la qualità. Ottimizzando il processo di produzione, i nostri stampi ti aiutano a soddisfare la domanda elevata e le scadenze ravvicinate, aumentando in definitiva la tua redditività.
Durabilità e longevità
Gli stampi per preforme sono realizzati con materiali di alta qualità, garantendo durata e longevità. Questi stampi possono resistere ai rigori della produzione continua, mantenendo le loro prestazioni e integrità nel tempo. Questa durabilità si traduce in minori costi di manutenzione e meno sostituzioni, rendendoli un investimento conveniente per qualsiasi operazione di produzione.
Versatilità nel design
Riconosciamo che processi di produzione diversi richiedono progettazioni di stampi diversi. I nostri stampi per preforme offrono versatilità, consentendo un'ampia gamma di forme e dimensioni per soddisfare le vostre esigenze specifiche. Che tu stia producendo bottiglie per bevande, prodotti farmaceutici o altri prodotti, il nostro stampo può essere personalizzato per soddisfare le tue esigenze. Questa versatilità ti consente di adattarti alle richieste del mercato e di innovare la tua offerta di prodotti.
Consistenza del prodotto migliorata
La coerenza è fondamentale nella produzione e nello stampo delle preforme. Il nostro stampo garantisce che ogni preforma sia identica in termini di forma, peso e qualità, il che è essenziale per mantenere la reputazione del marchio e la fiducia dei clienti. Prodotti coerenti facilitano inoltre processi a valle senza soluzione di continuità, come il riempimento e il confezionamento, migliorando l’efficienza operativa complessiva.
Soluzioni economicamente vantaggiose
Scegliere uno stampo per preforme significa investire in soluzioni economicamente vantaggiose per il processo di produzione. I nostri stampi sono progettati per garantire longevità ed efficienza, riducendo la necessità di sostituzioni frequenti e minimizzando i tempi di fermo della produzione.




Perché scegliere noi
La nostra fabbrica
Sulla costa della Cina orientale, Taizhou Huangyan Maiwei Machinery Co., Ltd si trova a Huangyan, famosa per il Regno di Mold e la città natale delle macchine per soffiaggio.
Il nostro prodotto
Taizhou Huangyan Maiwei Machinery Co., Ltd con tecnologia avanzata e idee adottate in patria e all'estero, è specializzata nella progettazione, produzione e vendita di tre categorie, più di 20 modelli di macchine per soffiaggio automatiche PET, PP e PE completamente, semi e manuali per contenitori in plastica per acqua minerale, bevande, cosmetici, latte e olio da 5ml a 40L.
Mercato della produzione
Qualità eccellente, stabilità e ottimi costi di prestazione ci aiutano ad acquisire clienti dalla Cina, Sud-Est asiatico, Medio Oriente, Africa, Europa e America.
Il nostro servizio
Cerchiamo di rispondere a tutte le preoccupazioni entro 24 ore e i nostri team sono sempre a tua disposizione in caso di emergenza.

Stampi per preforme a canale caldo
Questi stampi utilizzano canali caldi per dirigere il flusso di plastica calda. Sono generalmente adatti per linee di produzione ad alta velocità.
Stampi per preforme a canale freddo
Gli stampi per preforme a canale freddo mantengono più bassa la temperatura del materiale plastico. Questo è utile nella produzione di alcuni prodotti.
Stampi preforma con coperchi valvola
Questi stampi sono dotati di valvole e servono per controllare meglio il flusso del materiale. Questo è adatto per la produzione di prodotti più delicati.
Stampi per preforma singola
Utilizzato per la produzione di una singola preforma. È particolarmente utile nella produzione di prodotti prototipo.
Come funziona uno stampo per preforme nel processo di produzione?
Iniezione della preforma
Il processo inizia con l'iniezione di materiale plastico fuso, solitamente pet (polietilene tereftalato), nello stampo della preforma. Il materiale plastico viene iniettato ad alta pressione e a temperatura controllata.
Formazione di cavità di muffa
Lo stampo della preforma è costituito da più cavità, ciascuna a forma di bottiglia semiformata. Il materiale plastico fuso riempie queste cavità, assumendo la forma del collo e del corpo della bottiglia desiderata.
Raffreddamento e solidificazione
Dopo che la plastica fusa ha riempito le cavità dello stampo, inizia il processo di raffreddamento. Lo stampo è progettato per favorire il rapido raffreddamento del materiale plastico, permettendogli di solidificarsi e di assumere la forma della preforma della bottiglia.
Eiezione
Una volta solidificato il materiale plastico, lo stampo preforme si apre e le preforme formate vengono espulse. L'espulsione può essere effettuata manualmente o con l'ausilio di meccanismi automatizzati.
Ulteriore elaborazione
Le preforme espulse subiscono ulteriori fasi di lavorazione prima di diventare bottiglie completamente formate. Questi passaggi in genere includono il riscaldamento delle preforme a una temperatura specifica per renderle malleabili, l'allungamento mediante un processo di stampaggio a soffiaggio e infine il gonfiaggio fino alla forma e alle dimensioni desiderate utilizzando aria compressa.
Controllo di qualità
Durante tutto il processo di produzione, vengono implementate misure di controllo della qualità per garantire che le preforme soddisfino gli standard richiesti. Ciò può includere ispezioni visive, controlli dimensionali, misurazioni del peso e altri test di garanzia della qualità.
Come si forma lo stampo della preforma
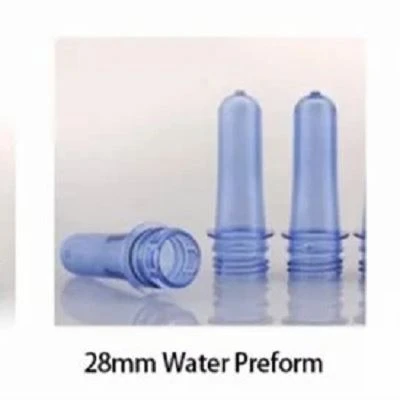
Gli stampi per preforme sono un componente essenziale del processo di produzione delle bottiglie in PET (polietilene tereftalato). Gli stampi per preforma vengono utilizzati per creare la preforma, che è il punto di partenza per la creazione di bottiglie in PET. Le preforme sono piccoli oggetti tubolari realizzati in resina PET a forma di provette. Vengono poi soffiati in una bottiglia utilizzando una macchina per soffiaggio. Il processo di stampaggio delle preforme è un passaggio fondamentale nel processo di produzione delle bottiglie in PET. La qualità degli stampi per preforme influisce direttamente sulla qualità del prodotto finale. Lo stampo della preforma è responsabile della modellatura della preforma nelle dimensioni corrette e di garantire che abbia lo spessore e il peso corretti.
Gli stampi per preforme sono disponibili in diverse dimensioni e configurazioni, a seconda delle dimensioni e della forma della bottiglia da produrre. Lo stampo è generalmente realizzato in acciaio di alta qualità ed è progettato per resistere alle alte pressioni e temperature del processo di stampaggio. Lo stampo è inoltre progettato per essere resistente e duraturo, poiché verrà utilizzato per produrre migliaia di preforme nel corso della sua vita. Il processo di stampaggio delle preforme inizia con l'iniezione della resina PET fusa nello stampo delle preforme. Lo stampo viene quindi raffreddato per solidificare la resina e la preforma viene espulsa dallo stampo. La preforma viene quindi trasferita ad una macchina per soffiaggio, dove viene riscaldata e stirata per formare la bottiglia finale. Il processo di stampaggio delle preforme richiede un elevato grado di precisione e accuratezza. Lo stampo deve essere progettato secondo specifiche rigorose per garantire che la preforma abbia le dimensioni e il peso corretti. Lo stampo deve inoltre essere sottoposto a una corretta manutenzione per garantire che continui a produrre preforme di alta qualità per tutta la sua durata.
Uno dei fattori più importanti nel processo di stampaggio delle preforme è la progettazione dello stampo. Lo stampo deve essere progettato per consentire il corretto flusso della resina ed il corretto raffreddamento della preforma. Lo stampo deve inoltre essere progettato per prevenire difetti quali bave, segni di avvallamento e deformazioni. Un altro fattore importante nel processo di stampaggio delle preforme è la qualità della resina utilizzata. La resina deve essere di alta qualità e priva di impurità per garantire che la preforma sia della qualità corretta. La resina deve inoltre essere adeguatamente asciugata prima di essere utilizzata per evitare che l'umidità influisca sulla qualità della preforma. Gli stampi per preforme sono un componente fondamentale del processo di produzione delle bottiglie in PET. La qualità dello stampo della preforma influisce direttamente sulla qualità del prodotto finale. Il processo di stampaggio delle preforme richiede un elevato grado di precisione e accuratezza e lo stampo deve essere progettato e sottoposto a manutenzione secondo specifiche rigorose per garantire la produzione di preforme di alta qualità per tutta la sua durata. Anche l'uso di resina di alta qualità e tecniche di essiccazione adeguate sono essenziali per garantire che la preforma sia della qualità corretta.
Un sistema PET flessibile ed economico con stampi per preforme PET modulari a bassa cavitazione riduce sia i costi di conversione che i tempi di cambio dello stampo. È ideale per i produttori di preforme e bottiglie che utilizzano un'unica macchina per molteplici applicazioni e che devono essere in grado di cambiare stampi con tempi di fermo minimi. Ne beneficiano anche i produttori che producono una gamma di preforme con la stessa finitura del collo, ma per applicazioni di dimensioni diverse. La tecnologia sta inoltre aiutando i trasformatori ad espandersi in nuovi mercati perché ora possono perseguire progetti di nicchia o di sviluppo che in precedenza non erano finanziariamente fattibili. Dopo aver parlato con potenziali clienti in questo segmento di mercato, ci siamo resi conto che il tempo di ciclo non era il fattore principale per queste applicazioni. Flessibilità, facilità d'uso e costi di conversione inferiori sono ciò di cui i clienti hanno bisogno.
Il design modulare di questo sistema offre numerosi vantaggi durante la conversione. Il design esclusivo dello stampo elimina la necessità di raffreddare e riscaldare il canale caldo durante il cambio di un componente, riducendo notevolmente i tempi di fermo del sistema. Riduce inoltre i costi riducendo al minimo il numero di componenti da sostituire e adattando facilmente qualsiasi lunghezza di preforma. I tempi di cambio possono essere ridotti fino a un terzo del tempo necessario per cambiare uno stampo convenzionale. Il design semplificato implica che solo una parte della cavità deve essere sostituita per una conversione, poiché i pannelli di iniezione rimangono sul canale caldo. Invece di sostituire le camme di espulsione (relative al design della preforma) con un approccio di stampo convenzionale, utilizza un nuovo concetto di camme a corsa regolabile che consentono di risparmiare tempo e denaro. Sul lato della piastra di decollo, la piastra principale rimane nella macchina e i tubi di raffreddamento vengono rimossi in file individuali chiamate barre di decollo. Ciò elimina il tempo e lo sforzo necessari per allineare lo scarico e le piastre per ogni rimozione. Il sistema è disponibile in otto, 16 o 24 cavità, che accoglieranno preforme con fili aventi un diametro massimo rispettivamente di 63 mm, 43 mm e 30 mm.
Offre soluzioni semplici con un design semplice dello stack di bloccaggio della cavità e camme di espulsione regolabili. Sono possibili cambi stampo più rapidi perché il canale caldo e la piastra di prelievo rimangono all'interno della macchina e per la maggior parte delle preforme vengono utilizzati la stessa piastra e gli stessi perni. Il sistema di spurgo dell'acqua dello stampo è integrato nella macchina e ciascuna metà dello stampo include un ingresso e un'uscita dell'acqua, il che consente anche di risparmiare tempo.

Per le bottiglie realizzate in resina, oltre a utilizzare resina di alta qualità, è fondamentale promuovere un efficiente stampaggio a iniezione delle preforme. Esistono diverse misure che gli stampatori possono adottare per ridurre efficacemente i tempi di ciclo, e un raffreddamento efficace è fondamentale per il processo di stampaggio a iniezione delle preforme. Tempo di iniezione, tempo di mantenimento, tempo di raffreddamento, estrazione o caduta libera del robot, temperatura di sformatura, tempo del ciclo di asciugatura della macchina, temperatura dell'acqua, pressione dell'acqua, composizione del refrigerante e configurazione dell'utensile. Il tempo di iniezione, il tempo di mantenimento, il tempo di raffreddamento e la temperatura di espulsione sono generalmente i più importanti, poiché influenzano direttamente la qualità del pezzo stampato e l'efficienza del processo di produzione.
Si riferisce alla durata durante la quale il polimero fuso viene iniettato nello stampo, che influisce sulla velocità di riempimento e sulla qualità del pezzo. Un tempo di iniezione troppo breve può portare ad un riempimento insufficiente, mentre un tempo eccessivamente lungo può provocare un riempimento eccessivo e difetti legati al ritiro. I fornitori di resina consigliano una velocità di iniezione compresa tra 8 e 12 grammi al secondo per cavità per la maggior parte delle preforme, ma le preforme più spesse possono essere riempite più velocemente, con una preforma da 525-grammi con uno spessore di parete di 8,5 mm che si riempie in soli 27 secondi per un velocità di 19,4 grammi al secondo per cavità.
Il tempo di attesa è essenziale per mantenere la pressione dopo l'iniezione e garantire una densità uniforme e l'integrità della parte. Una carenza nel tempo di tenuta può provocare vuoti o una distribuzione non uniforme del materiale, mentre un tempo di tenuta prolungato potrebbe indurre un raffreddamento eccessivo e potenziali concentrazioni di stress all'interno della parte. È importante per garantire il corretto riempimento delle preforme durante la transizione dalla densità di fusione a quella solida e la sua durata deve essere regolata in base allo spessore delle preforme e alla velocità di raffreddamento, con un punto di transizione impostato tra il 6% e l'8% della corsa totale per le preforme più spesse .
Si tratta del tempo necessario affinché il pezzo stampato raggiunga la temperatura di espulsione, che influisce direttamente sul tempo del ciclo. Un tempo di raffreddamento insufficiente può portare alla rimozione prematura della parte, causando potenzialmente deformazioni o tensioni interne. Al contrario, un tempo di raffreddamento prolungato aumenta la durata del ciclo e riduce la produttività. Per ottenere la temperatura di sformatura desiderata, è necessario impostarla su un minimo di 1,5 secondi, estendendola fino a 20 secondi per preforme spesse, per ottenere la temperatura di sformatura desiderata. La temperatura di espulsione è fondamentale per facilitare la rimozione del pezzo dallo stampo senza causare deformazioni o tensioni interne. Una temperatura di espulsione troppo elevata può portare alla deformazione del pezzo, mentre una temperatura troppo bassa potrebbe causare l'adesione del pezzo allo stampo. Dovrebbe essere impostato a 45 gradi (113 gradi F) per ridurre al minimo i difetti visivi. L'impatto di questi difetti sulle bottiglie soffiate finali dipende dal rapporto di stiro, con rapporti di stiro elevati che consentono temperature di sformatura più elevate senza compromettere l'estetica. Anche se altri fattori, come il metodo di rimozione delle parti (robotica o caduta per gravità), la durata del ciclo di asciugatura della macchina, la temperatura dell'acqua, la pressione dell'acqua, la composizione del refrigerante e la configurazione dell'utensile, svolgono un ruolo significativo, spesso vengono ottimizzati regolando i parametri chiave menzionati in precedenza. .